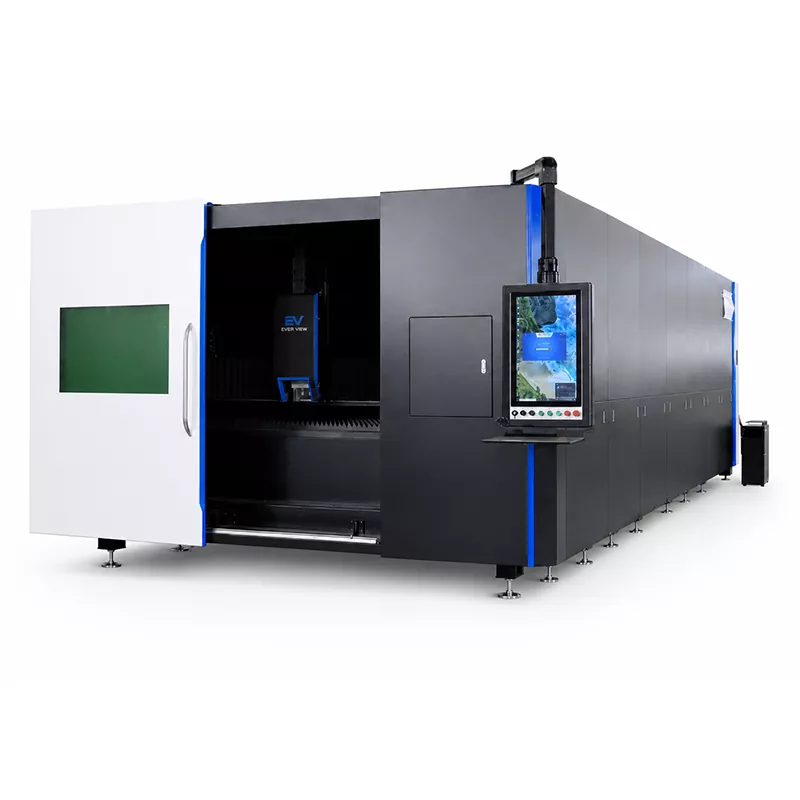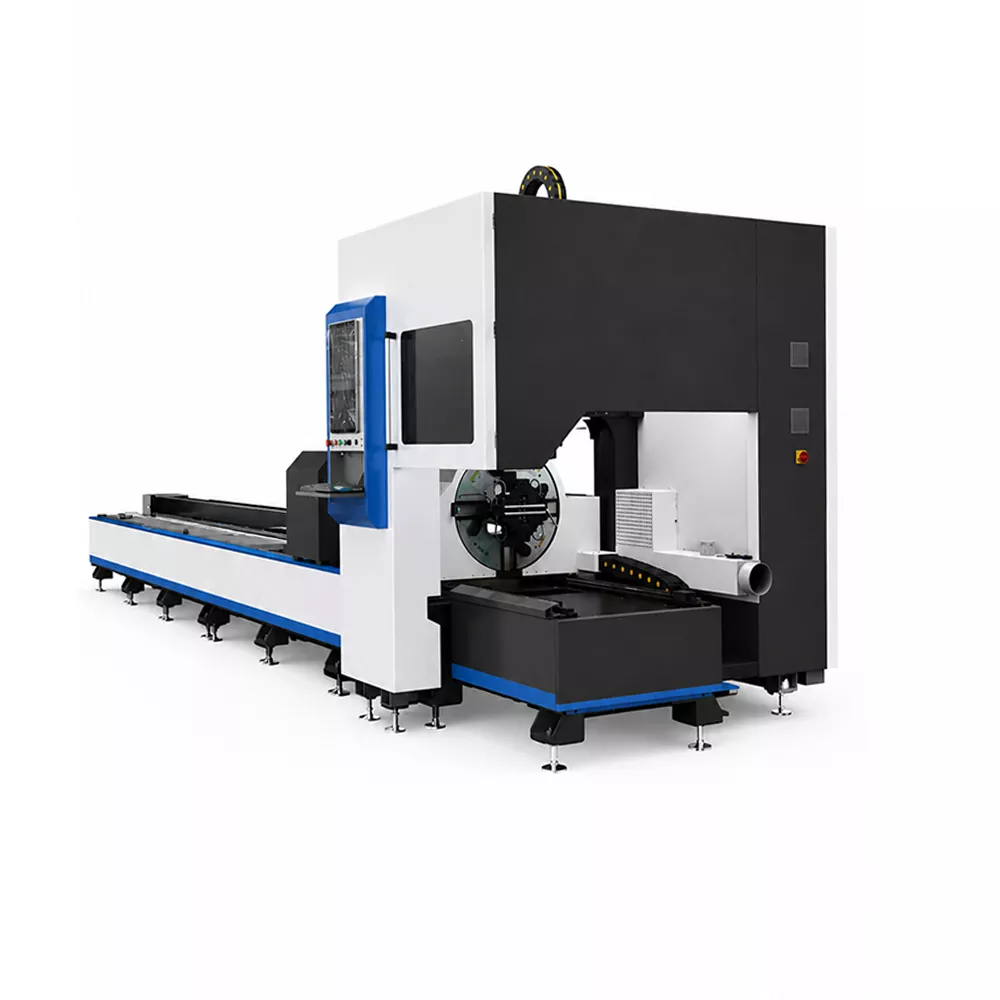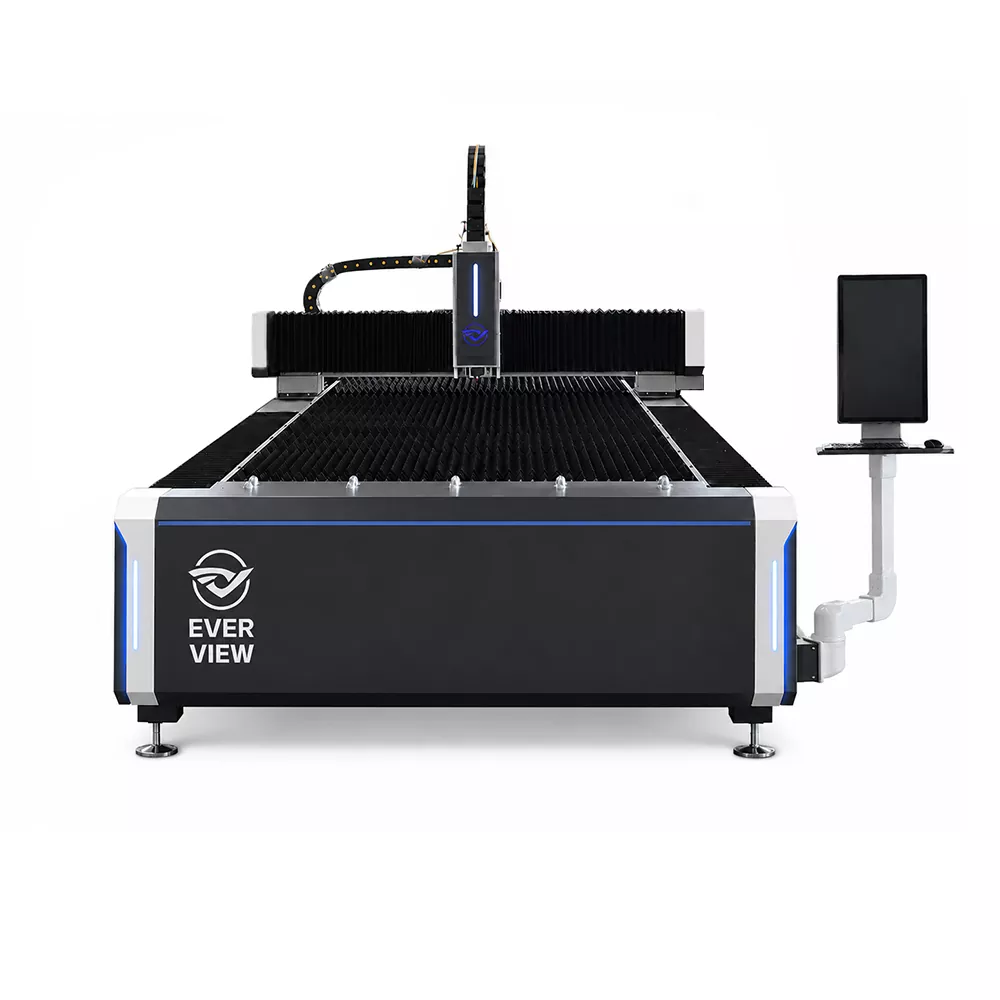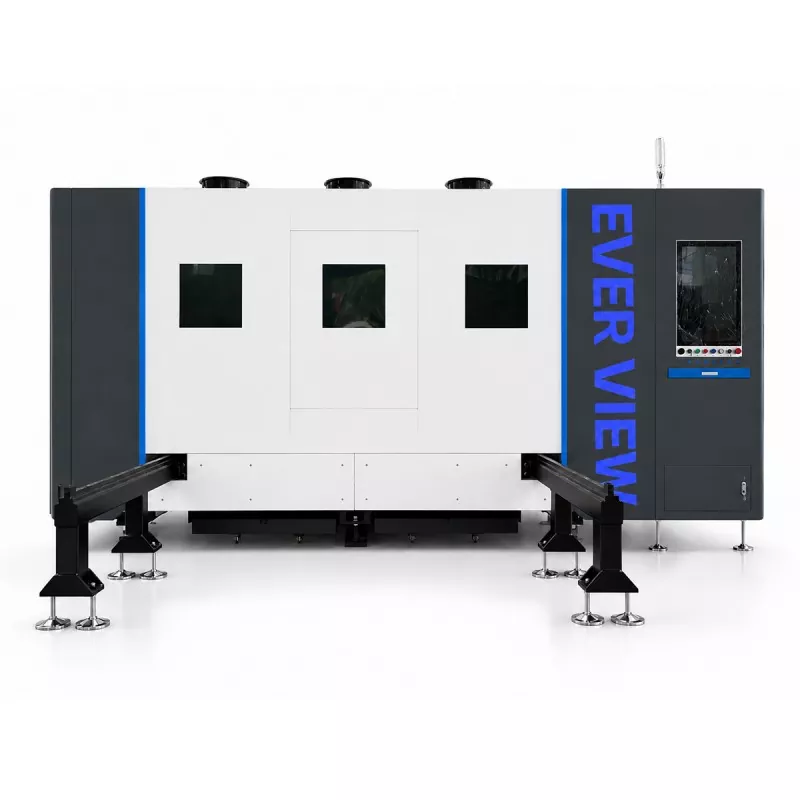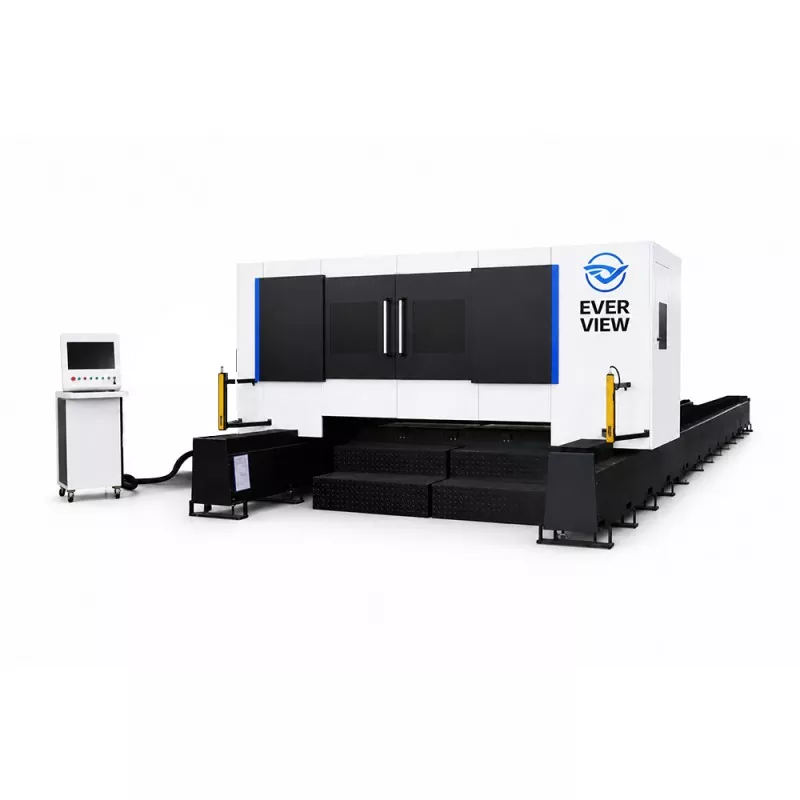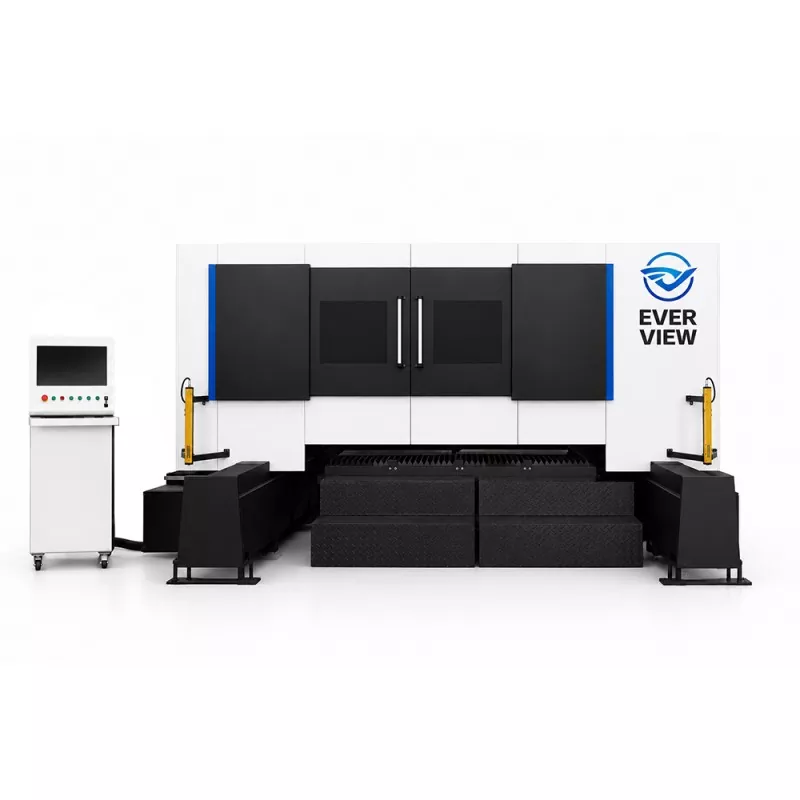
A szálas lézeres lemezvágó géppontos kontúrokkal, szűk vágásszélességgel és rugalmas CNC-vezérléssel segíti a gyártókat a fémlemezek és -lemezek megmunkálásában. A lézerteljesítmény, az anyagvastagság, a vágási minőség, az üzemeltetési költségek és a gépkonfiguráció megértése elengedhetetlen a valós gyártási követelményeknek megfelelő berendezések kiválasztásához.
Ez az útmutató elmagyarázza, hogyan működik a szálas lézeres lemezvágás, mely anyagokat lehet feldolgozni, mi befolyásolja a vágási teljesítményt, és hogyan értékelhető egy gép, mielőtt új gyártóberendezésbe fektetne be.
1. A szálas lézeres lemezvágó gépek megértése
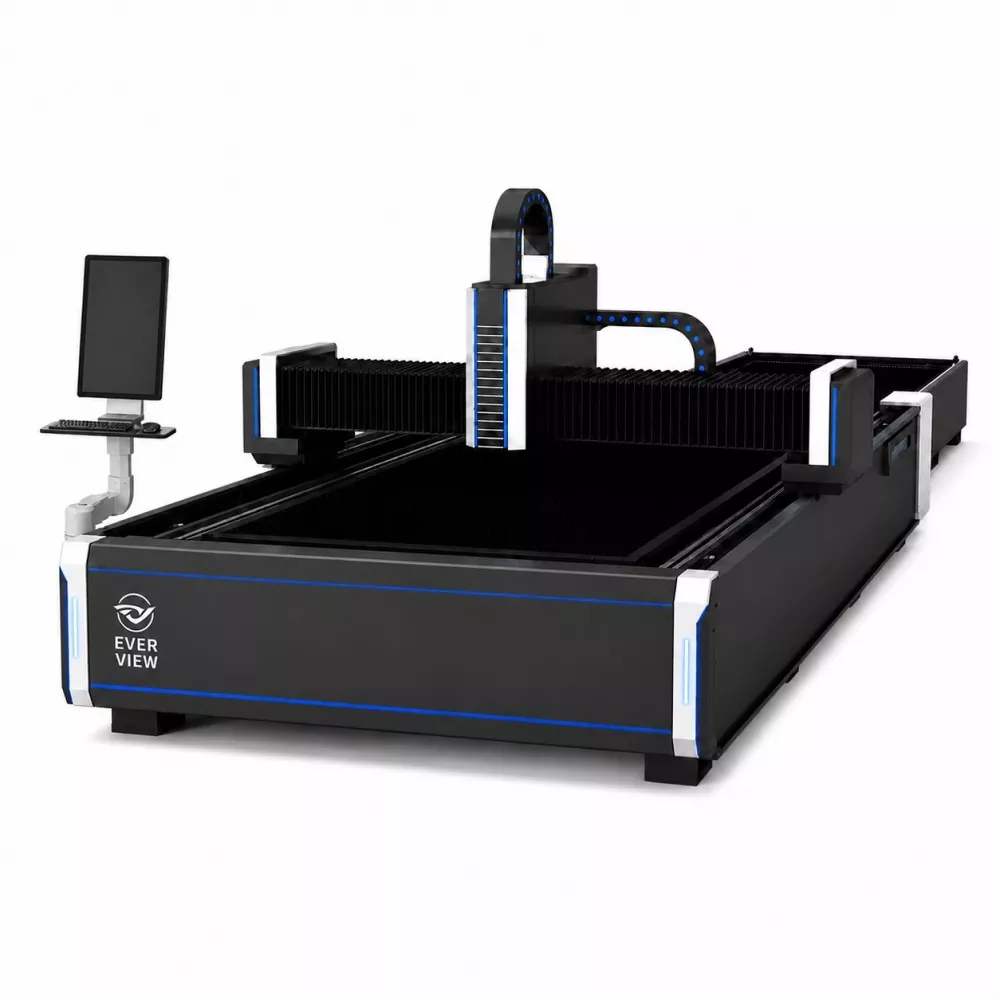
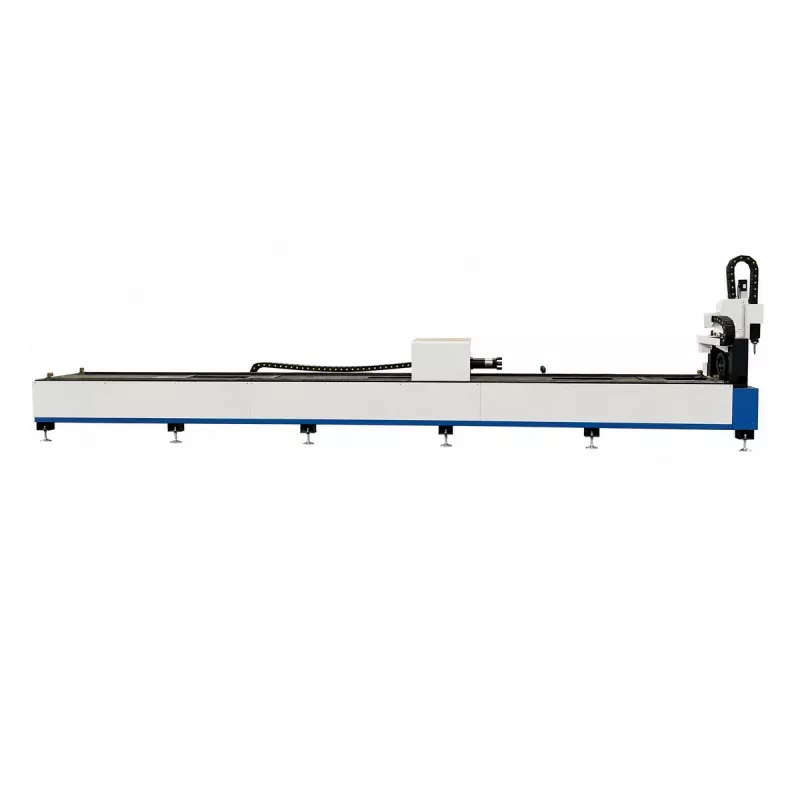
A szálas lézeres lemezvágó gép egy ipari fémmegmunkáló rendszer, amely koncentrált lézersugarat használ programozott formák vágására lapos fémlemezekből vagy lemezekből. A CNC vezérlő koordinálja a vágófejet és a mozgásrendszert, lehetővé téve a gép számára, hogy összetett kontúrokat, lyukakat, réseket és alkatrészkörvonalakat kövessen ismételhető pozicionálással.
A hagyományos mechanikus vágással ellentétben a lézeres megmunkálásnál nincs szükség pengére, hogy érintkezzen az anyaggal. A fókuszált sugár intenzív hőt termel egy meghatározott ponton, míg a segédgáz segít eltávolítani a megolvadt fémet a vágási útvonalról. Ez a folyamat keskeny bevágást hoz létre, és csökkentheti a további élsimítás szükségességét, ha a vágási paraméterek megfelelően vannak konfigurálva.
Egy ipari rendszer fő alkotóelemei
- Fiber lézer forrás:A fém feldolgozásához használt lézerenergiát állítja elő.
- Lézeres vágófej:Fókuszálja a sugarat és segédgázt juttat a vágási területre.
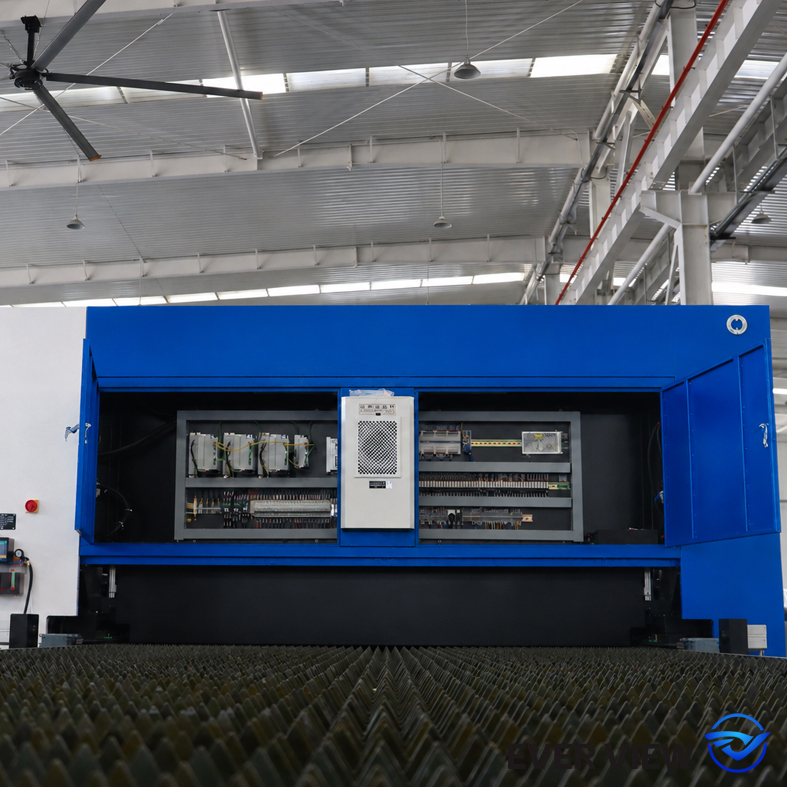
- CNC vezérlőrendszer:Értelmezi a programozott forgácsolási pályákat és koordinálja a gép mozgását.
- Mozgásrendszer és gépágy:Támassza meg a munkadarabot és tartsa fenn a stabil, szabályozott mozgást.
- Hűtőrendszer:A kijelölt alkatrészeket a szükséges üzemi hőmérsékleti tartományon belül tartja.
- Füst elszívás és biztonsági burkolat:Segítsen szabályozni a folyamatok kibocsátását és csökkenti a lézeres veszélyeknek való kitettséget.
Ezek az összetevők együtt működnek. A nagy teljesítményű lézerforrás önmagában nem garantálja a kiváló eredményt, ha a gép szerkezete, vágófeje, mozgásvezérlése, gázellátása vagy folyamatbeállításai nem megfelelőek az alkalmazáshoz.
2. Hogyan működik a vágási folyamat?
A szálas lézeres lemezvágás egyesíti az optikai energiát, a szabályozott mozgást és az anyageltávolítást. A gép egy digitális rajzot fizikai fémkomponenssé alakít át összehangolt műveletek sorozatával.
1. lépés: Készítse elő a vágási tervet
A kezelő egy kompatibilis CAD rajzot importál a gép programozó vagy egymásba ágyazó szoftverébe. A szoftver a fémlemezen elrendezi az alkatrészeket, meghatározza a vágási útvonalakat, és meghatározza a bevezetőket, átszúrási pontokat és egyéb folyamatutasításokat.
2. lépés: Fókuszálja a lézersugarat
A lézerforrás sugarat hoz létre, amely egy optikai továbbító rendszeren keresztül jut el a vágófejhez. A fókuszáló lencse a munkadarab egy kis területére koncentrálja az energiát, növelve a helyi hőmérsékletet, amíg a fém megolvad, vagy átmegy a kiválasztott vágási folyamat által megkövetelt hőreakción.
3. lépés: Távolítsa el az olvadt anyagot
Egy segédgáz, általában oxigén, nitrogén vagy sűrített levegő, ahol alkalmas, segít kiszorítani az olvadt anyagot a hasadékból. A gáz típusa és nyomása befolyásolja a vágási sebességet, az éloxidációt, a felület megjelenését és a kész alkatrészen maradt maradék mennyiségét.
4. lépés: Kövesse a CNC vágási útvonalat
A CNC rendszer koordinálja a mozgást a programozott kontúr mentén. A gép átszúrja a lemezt, követi a kijelölt utat, és befejezi az alkatrészt. A megfelelő gyorsítás, kanyarvezérlés, fókuszbeállítások és vágási sebesség fontos a méretkonzisztencia megőrzéséhez.
5. lépés: Vizsgálja meg a kész részt
Az üzemeltetők ellenőrzik a méreteket, a bevágás minőségét, a sorját, a salakot és az élek megjelenését a gyártási követelményeknek megfelelően. Igényes komponensek esetében a dokumentált első darabos ellenőrzés segíthet annak ellenőrzésében, hogy a folyamat megfelelő-e a teljes tétel megkezdése előtt.
3. Milyen anyagokat dolgozhat fel a rostos lézeres lemezvágó gép?
A szálas lézerrendszereket széles körben használják fémgyártáshoz, de a gyakorlati vágási tartomány a lézer konfigurációjától, az anyagminőségtől, a vastagságtól, a felület állapotától, a segédgáztól és a kívánt élminőségtől függ. Nem minden gép képes egyformán jól feldolgozni minden anyagot vagy vastagságot.
| Anyag | Tipikus alkalmazások | Fontos megfontolások |
|---|---|---|
| Szénacél | Szerkezeti alkatrészek, gépvázak, konzolok és építőelemek | Az oxigén elősegítheti a hatékony vágást; figyelembe kell venni a szélek oxidációját és az utánfutó befejezési követelményeket. |
| Rozsdamentes acél | Élelmiszer-feldolgozó berendezések, burkolatok, építészeti alkatrészek és ipari alkatrészek | A nitrogént gyakran fényes, alacsony oxidációjú élekhez választják, bár a gázfogyasztás növelheti az üzemeltetési költségeket. |
| Alumínium | Szállítási alkatrészek, berendezésházak és könnyűszerkezetek | Figyelmet igényel a tükrözőképesség, a hővezető képesség, az ötvözet összetétele és a megfelelő gépvédelem. |
| Sárgaréz és réz | Elektromos alkatrészek, vezetőképes alkatrészek és precíziós fémtermékek | A fényvisszaverő-fém feldolgozáshoz kompatibilis lézerrendszer, megfelelő vágási paraméterek és megfelelő visszaverődés elleni védelem szükséges. |
| Egyéb fémötvözetek | Speciális ipari alkatrészek és egyedi gyártási munkák | A kompatibilitást és a vágási minőséget az adott ötvözet és gyártási feltételek szerint kell érvényesíteni. |
A lemezes lézervágás előnyeit élvező iparágak
- Nehézgépek és mezőgazdasági gépek gyártása.
- Autóalkatrészek és szállítóeszközök gyártása.
- Elektromos szekrények, vezérlődobozok és ipari szekrények.
- Acélgyártás, építőelemek és fémbútorok.
- Felvonóalkatrészek, kereskedelmi berendezések és egyedi fémtermékek.
A több terméktervvel vagy gyakori rendelésmódosítással foglalkozó gyártók számára a CNC programozás leegyszerűsítheti a munkák közötti átmenetet anélkül, hogy külön vágószerszámokat kellene gyártani minden új kontúrhoz.
4. Főbb előnyök a gyártók számára
Pontos vágás és konzisztens méretek
A megfelelően konfigurált szálas lézervágó rendszer részletes kontúrokat, kis nyílásokat és megismételhető alkatrészprofilokat tud készíteni. Ez értékes azon gyártók számára, akiknek összeszerelése a furatok pontos helyzetétől, a szabályozott hézagoktól és az állandó alkatrészméretektől függ. A tényleges tűréseket a kiválasztott géppel és a reprezentatív munkadarabokkal kell ellenőrizni.
Rugalmas feldolgozás különböző rendelésekhez
A digitális forgácsolóprogram megváltoztatása egyszerűbb lehet, mint a szerszámcsere a hagyományos gyártósoron. Ez a rugalmasság támogatja az egyedi gyártást, a kis tételeket, a prototípusokat és a vegyes gyártási ütemterveket. Segíthet a gyártóknak abban is, hogy a dedikált szerszámok újjáépítése nélkül reagáljanak az ügyfelek tervezési módosításaira.
Csökkentett másodlagos feldolgozás
Ha az anyagválasztás és a vágási paraméterek megfelelőek, a lézervágás olyan éleket eredményezhet, amelyek kevesebb csiszolást vagy sorjázást igényelnek, mint néhány alternatív eljárás. A tényleges csökkenés a kívánt felületi minőségtől, anyagvastagságtól, gázválasztástól és a kész alkatrész minőségi előírásaitól függ.
Jobb anyagfelhasználás
Az egymásba ágyazó szoftver több részt rendez el egy lapon belül, hogy csökkentse a kihasználatlan helyet. Szűk bevágásokkal és jól megtervezett vágási szekvenciákkal kombinálva ez javíthatja a nyersanyag-felhasználást. Az eredmény az alkatrészgeometriától, a minimális távolságtól, a maradékkezeléstől és a gyártástervezéstől függ.
Lehetséges termelékenység-javulás
Az automatizált vágási utak, az ismételhető programok és az opcionális be- és kirakodó berendezések csökkenthetik a kézi kezelést, és támogathatják a következetesebb gyártást. A teljes áteresztőképesség azonban az átszúrási időtől, az anyagmozgatástól, a válogatástól, az ellenőrzéstől és a munkaváltáshoz szükséges időtől is függ.
5. Mi határozza meg a vágási teljesítményt?
A vágási teljesítmény a gép konfigurációjának, az anyagtulajdonságoknak, a folyamatbeállításoknak és a kezelői gyakorlatnak az együttes eredménye. E tényezők együttes értékelése megbízhatóbb, mint a berendezés kiválasztása a lézerteljesítmény alapján.
Lézer teljesítmény és anyagvastagság
A lézerteljesítmény befolyásolja az anyag olvasztásához vagy feldolgozásához rendelkezésre álló energia mennyiségét. A nagyobb teljesítmény kiterjesztheti a gyakorlati vágási tartományt vagy javíthatja az áteresztőképességet megfelelő körülmények között. Mindazonáltal a meghirdetett maximális vastagság nem feltétlenül az a vastagság, amelynél a gép a legjobb gyártási sebességet, élminőséget vagy működési költséget nyújtja.
Konfiguráció kiválasztása előtt határozza meg a leggyakrabban használt vastagságokat, a legvastagabb anyagot, amelyet rendszeresen kell vágni, és az alkalmankénti maximális vastagságú munkákat. Kérje a szállítótól az anyag-, gáz- és minőségi követelményeknek megfelelő vágási adatokat.
Vágási sebesség és fókuszpozíció
A túlzott sebesség tökéletlen behatolást vagy salakot okozhat az alsó élen, míg a nem megfelelő alacsony sebesség túlzott hőt és rossz élminőséget okozhat. A fókusz helyzete szintén befolyásolja az energiaeloszlást a vágáson belül. A helyes beállítások anyagtól, vastagságtól, fúvókától, gáztól és gépkonfigurációtól függően változnak.
Segítőgáz kiválasztása
Az oxigén további hőt adhat a szénacél vágása során, míg a nitrogént általában akkor használják, ha a fényes, alacsony oxidációjú él fontos. A sűrített levegő praktikus lehet bizonyos alkalmazásokban, ha a nyomása, tisztasága és nedvességszabályozása megfelelő. A gáz kiválasztásának egyensúlyban kell lennie az él minőségével, a feldolgozási sebességgel, a downstream műveletekkel és a teljes fogyasztási költséggel.
Fúvóka és optikai állapot
A sérült fúvóka, a szennyezett védőablak vagy a fúvókák helytelen beállítása megzavarhatja a gázáramlást és befolyásolhatja a vágási eredményt. A fogyóeszközök rutinszerű ellenőrzése ezért elengedhetetlen, ha a minőség váratlanul romlik.
6. Hogyan válasszuk ki a megfelelő szálas lézeres lemezvágó gépet
A megfelelő gépnek meg kell felelnie a gyár jelenlegi termelési követelményeinek, miközben ésszerű teret kell hagynia a jövőbeli növekedésnek. A strukturált értékelés segít megelőzni a felesleges kapacitások túlköltését vagy a rendszeres termelési munkákkal küzdő rendszer megvásárlását.
Határozza meg az anyag- és vastagsági tartományt
Készítsen listát a havonta feldolgozott fémekről, azok minőségéről, vastagságeloszlásáról, lapméreteiről és a szükséges élkikészítésről. Adja meg az egyes vastagságok által képviselt munka százalékos arányát, ahelyett, hogy kizárólag az esetenként gyártott legvastagabb részre hagyatkozna.
Igazítsa a munkaterületet a gyártási munkafolyamatához
A munkaasztalnak illeszkednie kell a szabványos lemezméretekhez és a gyártani kívánt alkatrészekhez. Ellenőrizze a rakodási hozzáférést, a rendelkezésre álló gyári alapterületet, az anyagtárolót, a daru vagy targonca hozzáférését, valamint a karbantartáshoz szükséges teret.
Értékelje a teljes gépkonfigurációt
Hasonlítsa össze a lézerforrást, a vágófejet, a CNC-vezérlőt, a mozgáselemeket, a gépágyat, a hűtőrendszert, az elektromos követelményeket, az elszívóberendezést és a biztonsági burkolatot. Ellenőrizze, hogy mely tételek szerepelnek a feltüntetett árban, és melyek az opcionális tartozékok.
Tekintse át a szoftvereket és az automatizálást
Győződjön meg arról, hogy a programozószoftver támogatja a rajzformátumokat és az egymásba ágyazási munkafolyamatot. Ha a gyártási mennyiség indokolja az automatizálást, értékelje a cseretáblákat, az automatikus be- és kirakodást, a maradék kezelést és a meglévő gyártási rendszerekkel való integrációt.
Értékelje a beszállítói támogatást
A telepítés, a kezelői képzés, a pótalkatrészek elérhetősége, a távdiagnosztika és a karbantartási útmutatás mind befolyásolják a berendezés hosszú távú értékét. Kérdezze meg, hogyan biztosítják a technikai támogatást, milyen válaszintézkedések állnak rendelkezésre, és mely fogyóeszközöket kell helyben raktározni.
Kérjen írásos műszaki ajánlatot
A hasznos javaslatnak egyértelműen meg kell határoznia a gép konfigurációját, a vágási képességeket, a közüzemi követelményeket, a mellékelt tartozékokat, a garanciális feltételeket, a szállítási módokat, a telepítési kört és a képzést. A gyártási állításokat releváns vizsgálati feltételekkel kell alátámasztani, nem pedig olyan tág, kontextust nélkülöző kijelentésekkel.
7. Szállézer vs. plazma- és CO2-vágás
A különböző forgácsolási technológiák az anyagvastagság, a minőségi elvárások, a gyártási mennyiség és a beruházási költségvetés különböző kombinációihoz illeszkednek. A szálas lézer nem automatikusan a leggazdaságosabb választás minden fémmegmunkálási feladathoz.
| Értékelési tényező | Fiber lézer | Plazma vágás | CO2 lézer |
|---|---|---|---|
| Tipikus erősségek | Precíz fémvágás és keskeny bevágások | Vezetőképes fémek robusztus vágása, beleértve számos vastaglemezes alkalmazást | Sokoldalú lézeres megmunkálás bevált alkalmazásokkal fémekben és nemfémekben, a rendszer kialakításától függően |
| Vékony lapos részlet | Általában nagyon jó | A finom funkciókhoz több kidolgozást igényelhet | Részletes vágást biztosít kompatibilis alkalmazásokban |
| Vastaglemez alkalmasság | Teljesítménytől, anyagtól és a szükséges minőségtől függ | Gyakran versenyképes szerkezeti lemezmunkákhoz | Teljesítménytől és alkalmazástól függ; működési gazdaságosság értékelést igényel |
| Üzemeltetési szempontok | Segíti a gáz-, optika-, hűtés- és lézerbiztonságot | Elektróda és fogyóeszközök kopása, vágógáz és élsimítás | Gázellátás, optika, karbantartás és anyagkompatibilitás |
| A legjobb kiválasztási módszer | Részesítse előnyben a pontosságot, az áteresztőképességet és az elfogadható alkatrészenkénti összköltséget | Részesítse előnyben a vastagságot, a gyártási igényeket és a vágásonkénti költséget | Igazítsa a lézerrendszert a tervezett anyagtartományhoz és folyamatkövetelményekhez |
A vékony és közepes fémlemezek esetében a szálas lézertechnológiát gyakran figyelembe veszik a precizitás, az automatizálási potenciál és a feldolgozási rugalmasság kombinációja miatt. A nehéz lemezek esetében a plazma versenyképes maradhat a tűréskövetelményektől és a működési költségektől függően. A legmegfelelőbb választást reprezentatív vágási tesztekkel és teljes költség-összehasonlítással kell meghatározni.
8. Működési költségek és termelési hatékonyság
A vételár csak egy része a beruházásnak. A megbízható értékelésnek figyelembe kell vennie az elfogadható alkatrészek gyártása során felmerülő költségeket a gép várható élettartama alatt.
Határozza meg a fő költségkategóriákat
- Villany:Lézerforrás, hűtőrendszer, mozgóberendezések, elszívás és segédeszközök.
- Segédgáz:Oxigén, nitrogén vagy sűrített levegő, beleértve adott esetben a gázfejlesztő és -kezelő berendezéseket.
- Fogyóeszközök:Fúvókák, védőablak, adott esetben lencsék és egyéb cserealkatrészek.
- Munkaerő:Programozás, berakodás, kirakodás, válogatás, ellenőrzés és karbantartás.
- Karbantartás:Tervezett szerviz, cserealkatrészek, hibaelhárítás és műszaki támogatás.
- Anyagi hulladék:Beágyazási hatékonyság, kiselejtezett alkatrészek, telepítési selejt és használhatatlan maradványok.
- Állásidő:Hibákkal, karbantartással, valamint az alkatrészekre vagy szervizeléssel kapcsolatos gyártási veszteségek.
Számítsa ki az elfogadható alkatrészenkénti költséget
Az egyik hasznos megközelítés, ha egy reprezentatív gyártás teljes működési költségét elosztjuk a legyártott megfelelő alkatrészek számával. Adja meg, ahol releváns, az anyaghasználatot, a gép üzemeltetési költségeit, a munkaerőt, a fogyóeszközöket és az utómunkálatokat. Ez értelmesebb összehasonlítást ad, mint önmagában a vágási sebesség.
A gyártóknak mérniük kell a tényleges ciklusidőt is, beleértve a betöltést, átszúrást, vágást, kirakodást és ellenőrzést. Egy gyorsan vágó, de gyakori beavatkozást igénylő gép nem biztos, hogy a legnagyobb teljesítményt adja egy teljes műszakban.
Becsülje meg a befektetés lehetséges megtérülését
A kiszervezett vágó vagy régebbi berendezések cseréjekor hasonlítsa össze a jelenlegi költségeket a házon belüli gyártás várható költségeivel. Tartalmazza a telepítést, a képzést, a finanszírozást, a karbantartást és a reális felhasználást. A megtérülési becsléseknek dokumentált termelési mennyiségeken és a jövőbeli rendelésekre vonatkozó óvatos feltételezéseken kell alapulniuk.
9. Karbantartás és munkahelyi biztonság
A megelőző karbantartás segít fenntartani a stabil vágási teljesítményt, védi a kulcsfontosságú alkatrészeket, és csökkenti az elkerülhető gyártási megszakításokat. A kezelőknek be kell tartaniuk a berendezés gyártójának karbantartási ütemtervét, valamint a telepített lézerforrásra és vágófejre meghatározott eljárásokat.
Napi és rutin karbantartás
- Vizsgálja meg a fúvókákat sérülések, szennyeződések és beállítási problémák szempontjából.
- Ellenőrizze az optikai védőelemeket a jóváhagyott ellenőrzési eljárás szerint.
- Figyelje a hűtőrendszer riasztásait, a hőmérsékletet, a hűtőfolyadék állapotát és a szükséges áramlást.
- Ellenőrizze a gázellátó vezetékeket, szűrőket, szabályozókat és a nyomásértékeket.
- A munkaasztalt és a környező területet tartsa mentesen a felgyülemlett hulladéktól és túlzott portól.
- Tekintse át a gépriasztásokat, és rögzítse az ismétlődő vágásminőségi problémákat.
- Végezze el az ütemezett kenést és mechanikai ellenőrzéseket a gyártó utasításai szerint.
Alapvető lézeres biztonsági gyakorlatok
Az ipari lézerrendszerek komoly szem-, bőr-, tűz-, elektromos- és füstveszélyt jelenthetnek. A szálas lézerek hullámhossza és teljesítménye különös figyelmet igényel, mivel a közeli infravörös lézersugárzás az emberi szem számára láthatatlan lehet.
- Használjon a lézeres besorolásnak és telepítésnek megfelelő burkolatot, reteszeket és védőrendszereket.
- Soha ne kerülje meg a reteszeléseket, és ne működtesse sérült biztonsági korlátokkal.
- Biztosítson hatékony füstelszívást, és értékelje a vágandó anyagokkal kapcsolatos veszélyeket.
- Csak jóváhagyott lézeres védőszemüveget használjon, ha azt a dokumentált biztonsági értékelés előírja; a szemüveg nem helyettesíti a műszaki ellenőrzéseket.
- A jóváhagyott eljárásokat követve korlátozza az üzemeltetést és a szervizelést képzett személyzetre.
- Karbantartás vagy javítás előtt alkalmazza a megfelelő lezárási és leválasztási eljárásokat.
A létesítményeknek ellenőrizniük kell a vonatkozó helyi előírásokat, elektromos követelményeket, tűzvédelmi óvintézkedéseket és munkavédelmi szabványokat a telepítés és az üzemeltetés előtt.
10. Vásárlás előtti értékelési ellenőrzőlista
Mielőtt szálas lézeres lemezvágó gépet rendelne, használja az alábbi ellenőrzőlistát, hogy műszaki megbeszéléseket szervezzen a potenciális beszállítókkal.
- Dokumentálták a fő anyagminőségeket és gyártási vastagságokat?
- A javasolt lézerteljesítmény megfelel-e a normál gyártási munkáknak, nem csak az alkalmi, maximális vastagságú vágáshoz?
- A munkaterület megfelel a szabványos lemezméreteknek és a tervezett gyári elrendezésnek?
- A mintaalkatrészeket reprezentatív anyagokkal és minőségi követelményekkel tesztelték?
- Dokumentálják-e a vágási sebességet, az élminőséget és a méretek eredményeit a megadott vizsgálati körülmények között?
- Világosan meg van adva a lézerforrás, a vágófej, a vezérlő és a mellékelt tartozékok?
- Megértették-e az elektromos ellátás, hűtés, sűrített levegő, gáz és elszívás követelményeit?
- Felülvizsgálták a szoftverkompatibilitást, a beágyazási képességet és az opcionális automatizálást?
- Egyértelműek a telepítés, a képzés, a garancia, a pótalkatrészek és a műszaki támogatás feltételei?
- Összehasonlították-e az egy elfogadható alkatrészre jutó várható költséget a meglévő gyártási módszerekkel?
A jól meghatározott beszerzési folyamat segít a gyártóknak abban, hogy a beszállítókat a gyakorlati termelési érték alapján hasonlítsák össze, ahelyett, hogy a főoldali specifikációkra hagyatkoznának. Egyértelmű referenciaként szolgál a telepítés elfogadásához és a jövőbeni teljesítményértékelésekhez.
11. Gyakran Ismételt Kérdések
1. Mire használható a szálas lézeres lemezvágó gép?
Fémlemezekből és lemezekből programozott formák vágására használják olyan alkalmazásokhoz, mint például gépalkatrészek, ipari burkolatok, szerkezeti alkatrészek, szállítóeszközök és testreszabott fémgyártás.
2. Milyen fémeket vághat a szálas lézeres lemezvágó gép?
A szokásos anyagok közé tartozik a szénacél, a rozsdamentes acél, az alumínium, a sárgaréz és a réz. Az alkalmasság a lézer konfigurációjától, az anyag tulajdonságaitól, vastagságától, a segédgáztól és a szükséges vágási minőségtől függ. Gyártás előtt ellenőrizze az adott ötvözet kompatibilitását.
3. Mekkora lézerteljesítmény szükséges a lemezvágáshoz?
A szükséges teljesítmény függ az anyagtól, a vastagságeloszlástól, a gyártási mennyiségtől, a kívánt sebességtől és az élminőségi követelményektől. A vásárlóknak előnyben kell részesíteniük a leggyakrabban feldolgozott vastagságokat, és mintavágásokkal kell érvényesíteniük a javasolt konfigurációt, ahelyett, hogy kizárólag a maximálisan meghirdetett kapacitás alapján választanának.
4. A szálas lézervágó gép képes vastag fémlemezeket feldolgozni?
Igen, a megfelelően konfigurált ipari rendszerek képesek vastag fémlemezeket vágni. A gyakorlati határ a lézerteljesítménytől, a fém típusától, a gáztól és a minőségi követelményektől függően változik. A gép maximális kapacitásához közeli vágás lassabb feldolgozással vagy eltérő éljellemzőkkel járhat, ezért reprezentatív tesztelés javasolt.
5. A szálas lézervágás megszünteti a sorjázást?
Nem minden alkalmazásban. A helyesen optimalizált vágás csökkentheti a sorját és salakot, de az eredmény függ az anyagtól, a vastagságtól, a fúvóka állapotától, a gázbeállításoktól és a vágási paraméterektől. Előfordulhat, hogy egyes alkatrészek éltisztítást vagy egyéb befejező műveletet igényelnek.
6. A szálas lézervágás gazdaságosabb, mint a plazmavágás?
Az alkalmazástól függ. A szálas lézerek vonzóak lehetnek a precíziós munkavégzéshez és a vékony-közepes lemezfeldolgozáshoz, míg a plazma versenyképes maradhat bizonyos vastaglemezes munkáknál. Hasonlítsa össze a berendezések költségeit, a gáz- és villamosenergia-fogyasztást, az áteresztőképességet, a munkaerőt, az anyagfelhasználást és a befejezési követelményeket.
7. Mit kell tartalmaznia egy gépi árajánlatnak?
A részletes árajánlatnak meg kell határoznia a lézerforrást és teljesítményt, a munkaterületet, a vágófejet, a CNC-rendszert, a gépágyat, a hűtőberendezést, a biztonsági rendelkezéseket, a mellékelt tartozékokat, szoftvert, a telepítést, a képzést, a garanciát és a műszaki támogatást. A közüzemi követelményeket és a választható tételeket is egyértelműen meg kell határozni.
8. Hogyan tudják a gyártók fenntartani az állandó vágási minőséget?
Használjon érvényes vágási paramétereket, ellenőrizze a fúvókákat és az optikai alkatrészeket, tartsa karban a gáz- és hűtőrendszereket, kövesse a megelőző karbantartási eljárásokat, és rögzítse a folyamat eredményeit. Ha a minőség váratlanul megváltozik, ellenőrizze a fogyóeszközöket és a gép riasztásait, mielőtt nagy paramétereket módosítana.
9. Milyen információkat kell megadniuk a vevőknek árajánlatkéréskor?
Adja meg az anyagtípusokat és -minőségeket, a minimális és maximális vastagságot, a közös lemezméreteket, a reprezentatív rajzokat, a várható havi gyártást, a szükséges élminőséget, a rendelkezésre álló segédprogramokat és a kívánt automatizálási szintet. Ezek az adatok segítenek a szállítóknak megfelelő konfigurációt ajánlani.
10. Miért kell a mintavágást befejezni a vásárlás előtt?
A mintavágás gyakorlati bizonyítékot szolgáltat arra vonatkozóan, hogy a javasolt gép hogyan kezeli a vevő tényleges anyagait és alkatrészeinek geometriáját. Lehetővé teszi a vevő számára, hogy értékelje a vágás minőségét, a feldolgozási időt, a méretkonzisztenciát és a befejezési követelményeket, mielőtt elkötelezi magát a beruházás mellett.
Találja meg vállalkozása számára a megfelelő szálas lézeres lemezvágó megoldást
A megfelelő berendezés kiválasztása az anyagok, a gyártási célok, a vágási minőségi követelmények és a hosszú távú működési költségek megértésével kezdődik. A gondosan összehangolt gépkonfiguráció javíthatja a gyártási rugalmasságot, megőrizheti az állandó alkatrészminőséget, és támogatja a hatékonyabb fémgyártást.
Jinan Ever View Machinery Technology Co., Ltd.üdvözli a gyártók, fémgyártó vállalkozások és ipari berendezések vásárlóinak kérdéseit, akik szálas lézervágási megoldásokat keresnek. Ossza meg anyagspecifikációit, lemezvastagság-tartományát, munkaméreteit és gyártási céljait, hogy megvitassa az alkalmazásának megfelelő konfigurációt.
Vegye fel velünk a kapcsolatothogy megvitassa a szálas lézeres lemezvágási követelményeit, kérjen további információkat a gépről, és fedezze fel az Ön gyártási igényeihez igazodó megoldást.